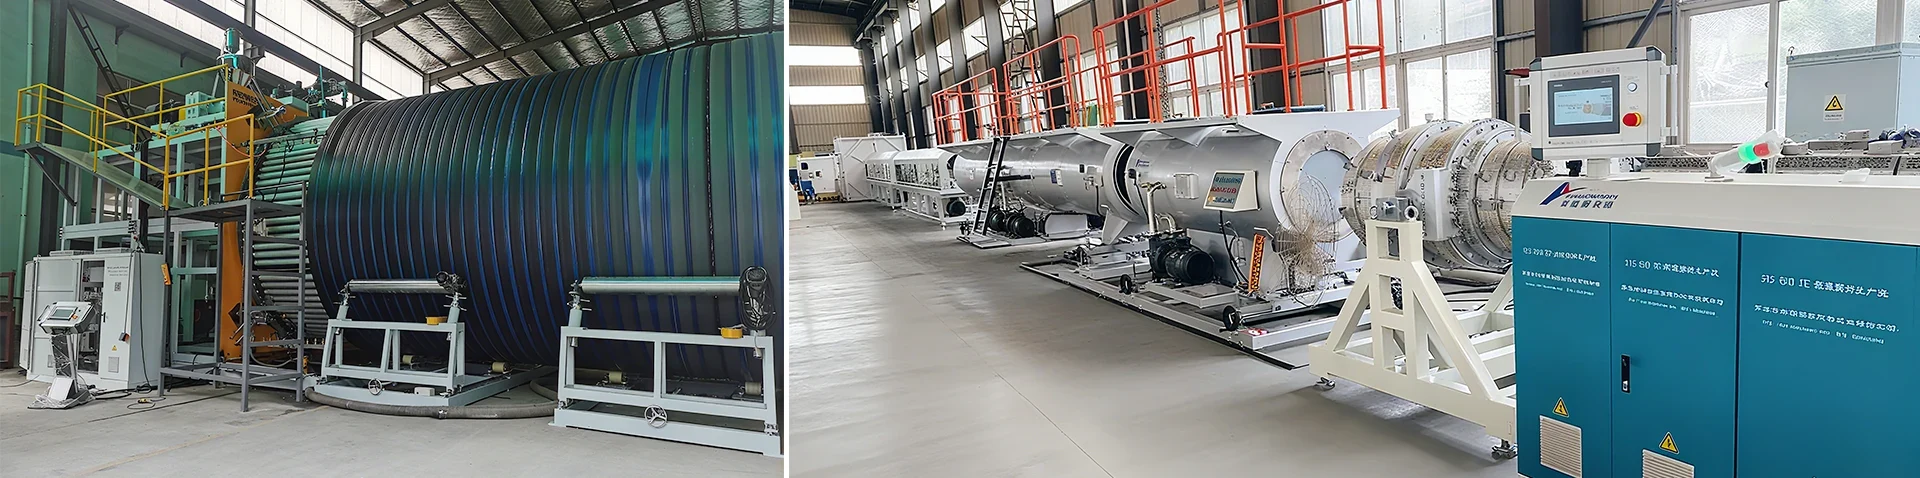
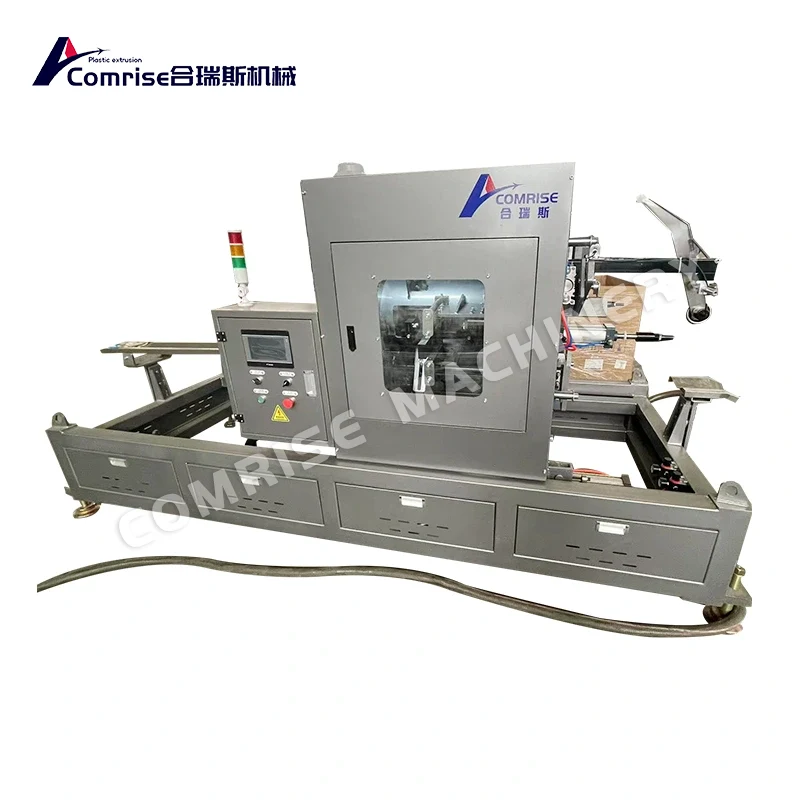
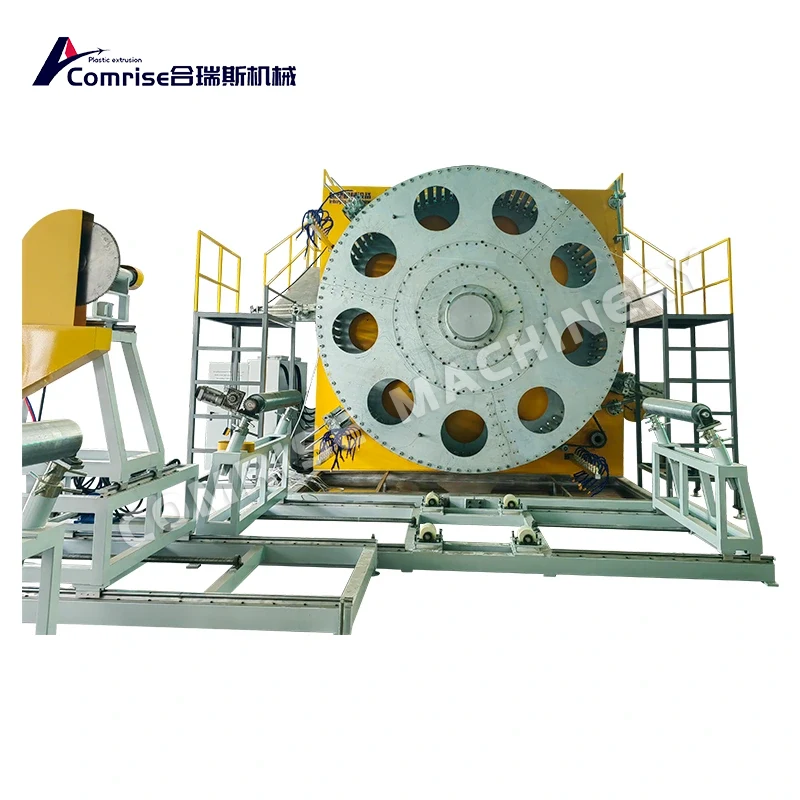
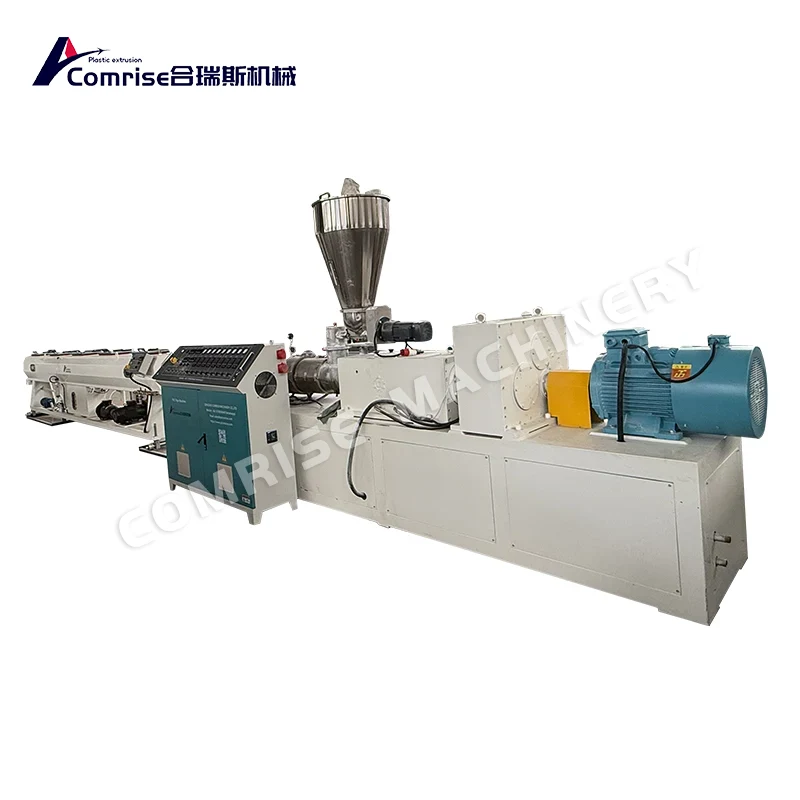
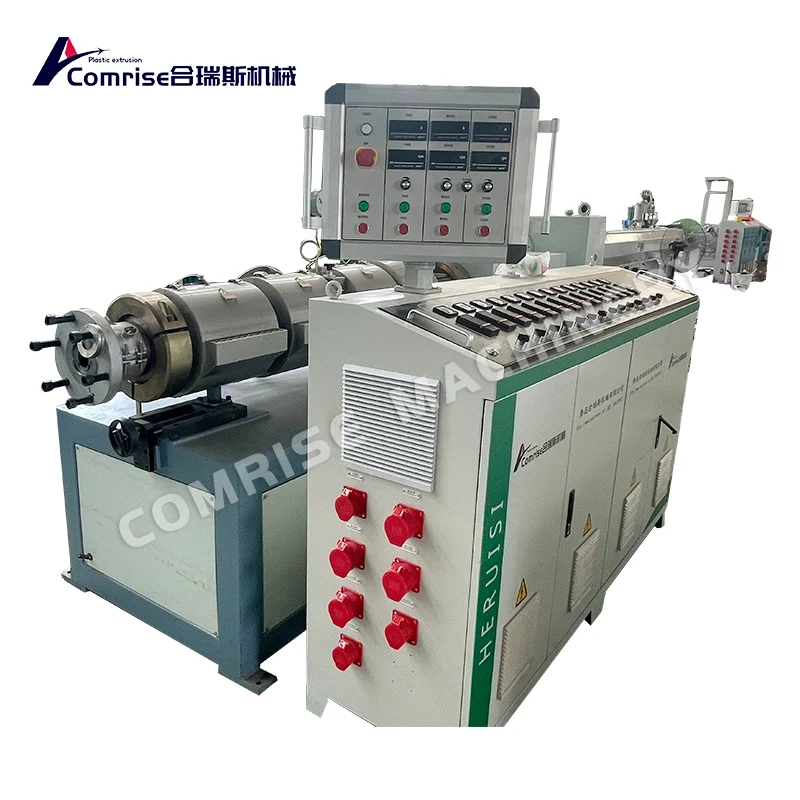
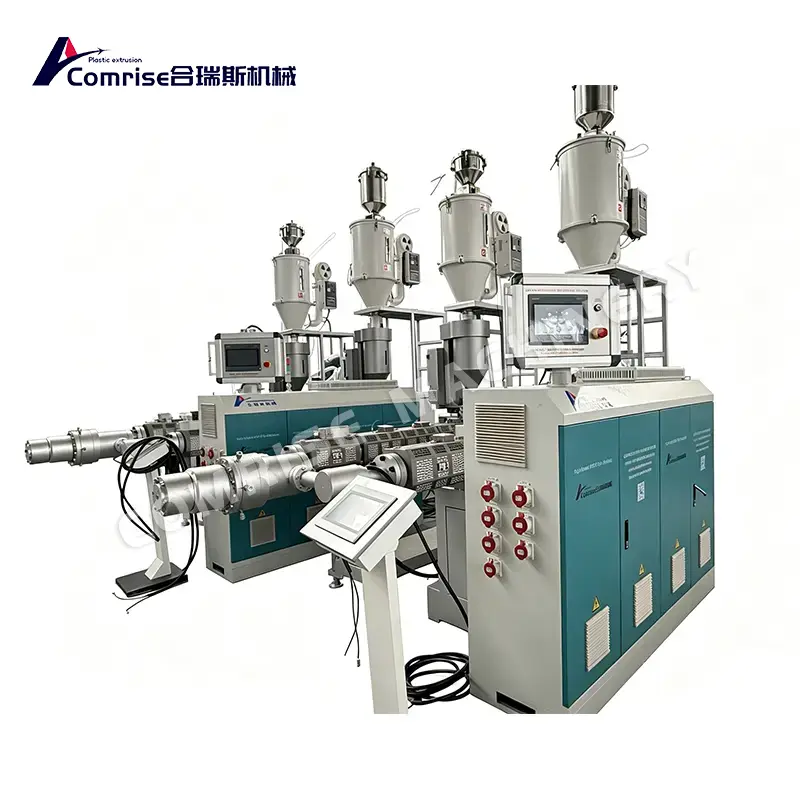
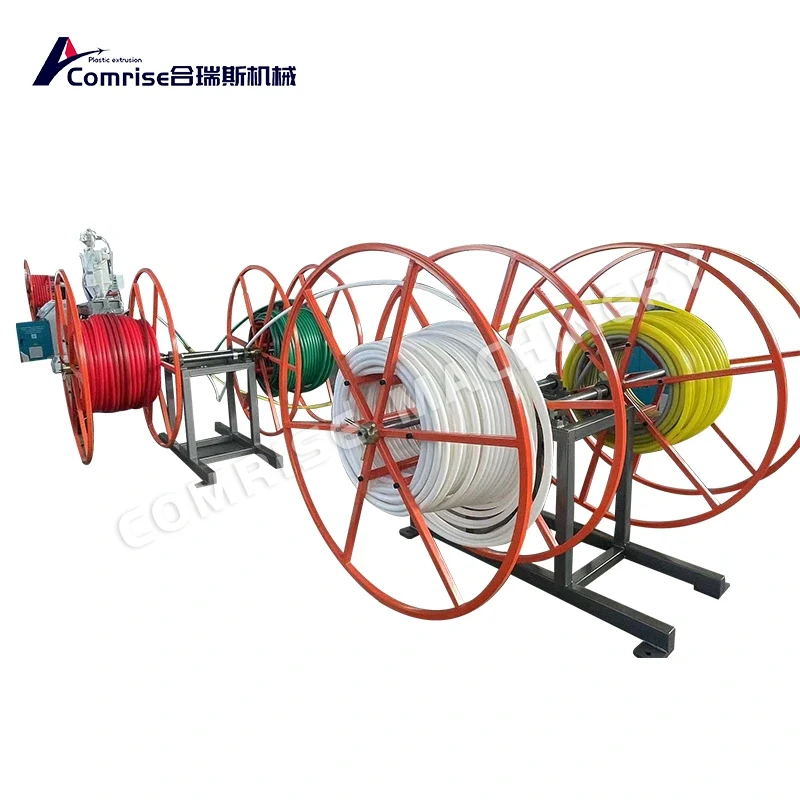
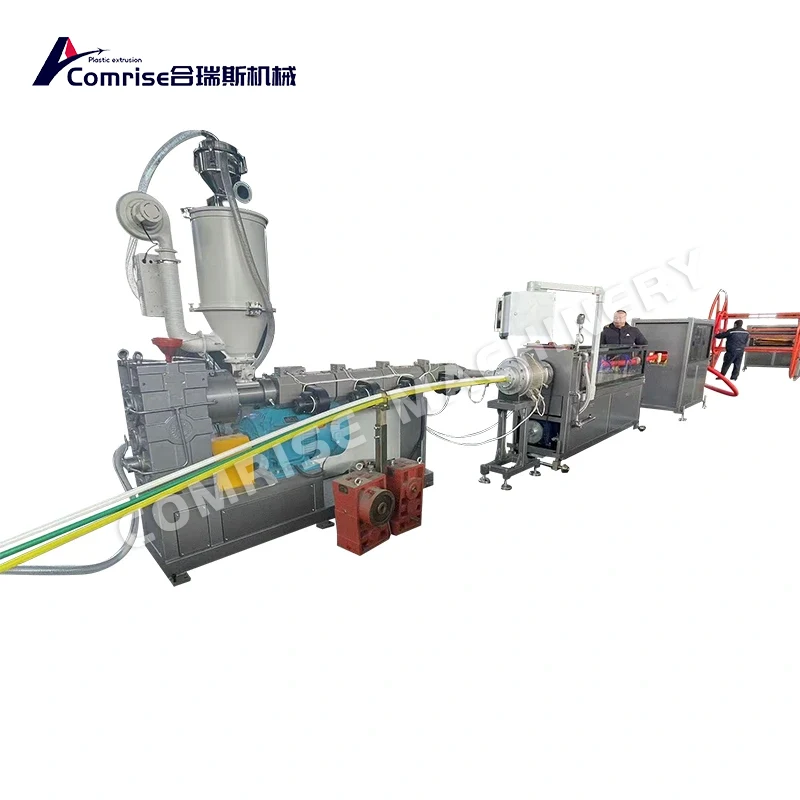
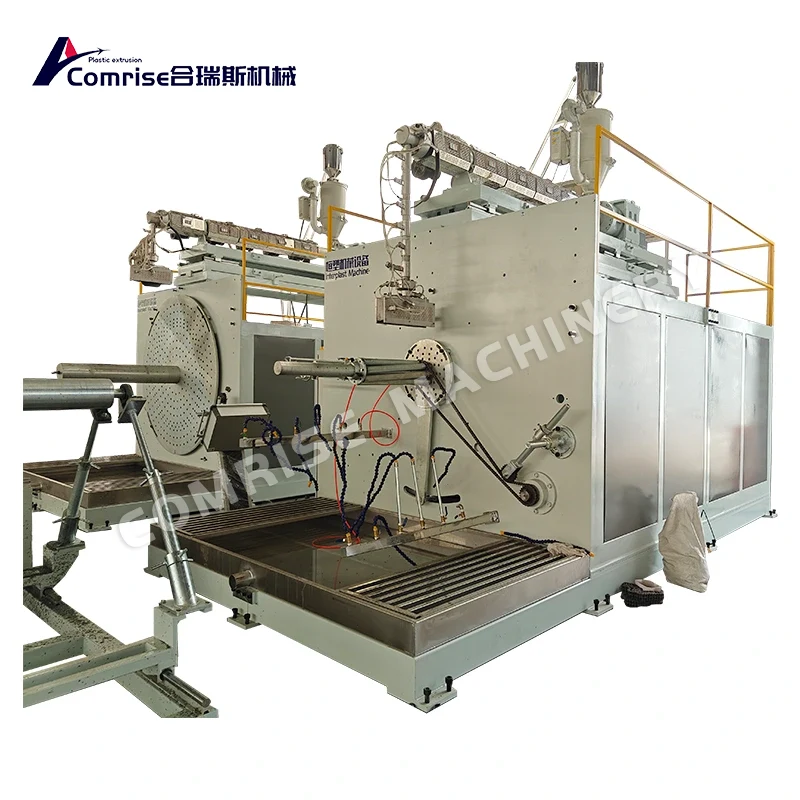
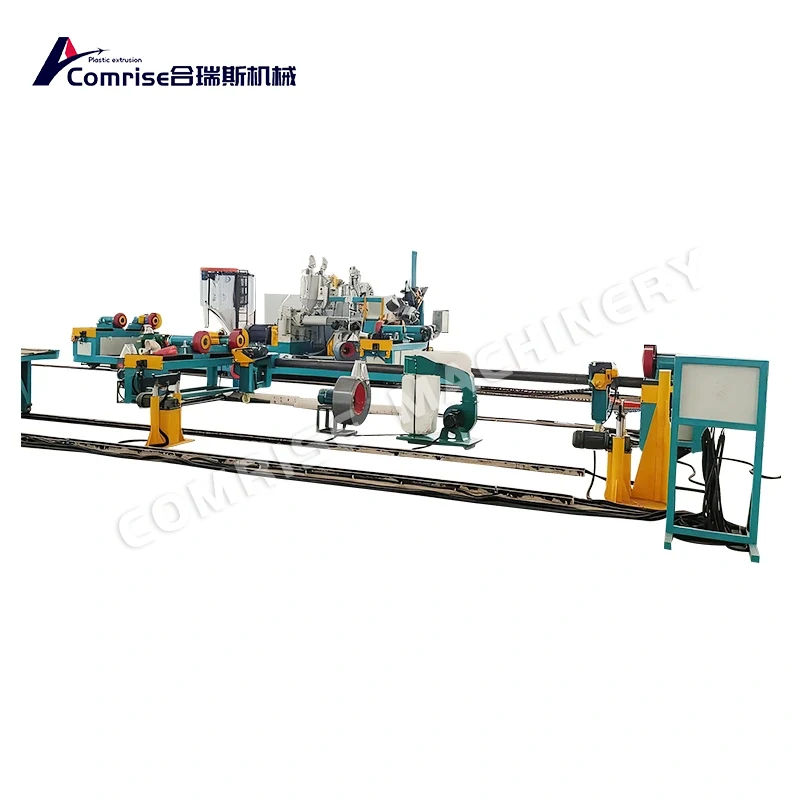
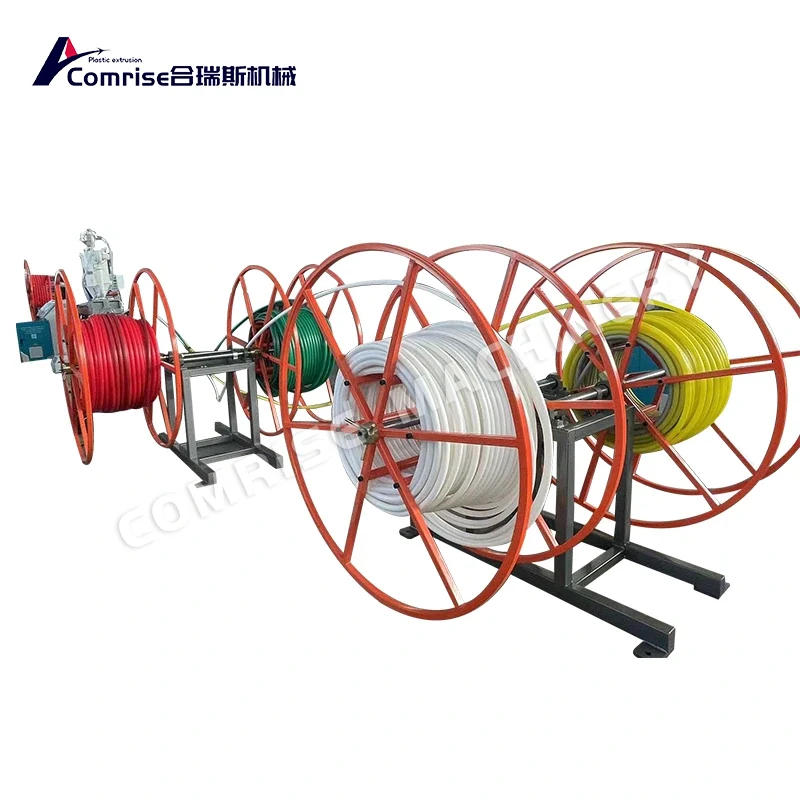
Comrisekõrge kvaliteedigaCOD-optilise kaabli komplekti torumasinon modulaarne ja integreeritud masin, mille põhioskus on täppisekstrusioon. Kogu liin on varustatud kaheastmelise ekstrusioonisüsteemiga, mis on varustatud spetsiaalse segamiskruvi ja komposiitvormiga, et tagada materjalide ühtlane plastifitseerimine ja seinapaksuse konsistents. Meie tootmisliin integreerib täppisvormimisstantsid, vaakumsuuruse, tsirkuleeriva vesijahutussüsteemi ja laserpiduri, et moodustada täielik suletud ahelaga juhtimissüsteem. Arukas juhtimissüsteem võtab protsessiparameetrite digitaalseks haldamiseks ja rikete enesediagnostikaks kasutusele tööstusarvuti ja PLC. Mähissüsteem on varustatud isekohanduva pingeregulaatoriga, mis tagab, et toru on keritud korralikult ilma pinge deformatsioonita.
Silmapaistvad eelised
1. Comrise kvaliteetneCOD-optilise kaabli komplekti torumasin, kasutab kahekordse ekstruuderi konstruktsiooni, et realiseerida sise- ja väliskihi erinevate materjalide koekstrusioonivormimine, mis vastab optilise kaablikimbu toru leegiaeglustuse ja korrosioonikindluse kahekordsetele nõuetele.
Täiustatud abrasiivmaterjalide tootja – kohandatud lahendused DMS-ilt
3. Vaakumsuuruse määramise süsteem võtab vastu mitmeosalise reguleeritava struktuuri, et tagada toru välisläbimõõdu täpsus ja ümarus.
4. Veebipõhine läbimõõdu mõõtmise seade jälgib reaalajas toru suuruse muutumist ja reguleerib automaatselt veokiirust, sobitades seda tagasisidesüsteemiga.
Paigaldamise kaalutlused
A paigaldamisel tuleb arvestada mitmete teguritegaCOD-optilise kaabli komplekti torumasin.
1. Tootmiskoht peab olema varustatud stabiilse toiteallika ja tsirkuleeriva jahutusvee allikaga ning vundament peab vastama seadmete vibratsioonikaitse nõuetele.
2. Ekstrusioonisüsteem ja vormimismoodul peaksid olema horisontaalselt joondatud, et tagada materjali stabiilne vool.
3. Elektriline juhtkapp paigaldatakse kuiva ja ventileeritavasse kohta, et elektromagnetilised häired ei mõjutaks signaali edastamist.
4. Õhusüsteem ja see õhurõhuallikas peavad säilitama stabiilse rõhu, et tagada õhurõhu tasakaal vormimisprotsessis.
5. Kõikide jõuülekandeosade kontsentrilisust kalibreeritakse regulaarselt, et tagada seadmete pikaajaline tööstabiilsus.